U velikom obimuautomobilska proizvodnja, stabilnost alata ima izravan utjecaj na učinkovitost proizvodnje, dimenzijsku točnost i ukupne troškove proizvodnje. Dobro konstruiranProgresivni dizajn matriceomogućuje kontinuirano izvođenje više operacija utiskivanja dok se metalna traka kreće kroz različite stanice.
Međutim, jednostavno kombiniranje nekoliko operacija u jednom alatu za štancanje ne jamči stabilnu proizvodnju. Inženjeri moraju pažljivo razmotriti protok materijala, točnost dodavanja, krutost matrice, sile oblikovanja, trošenje komponenti i zahtjeve za održavanjem.
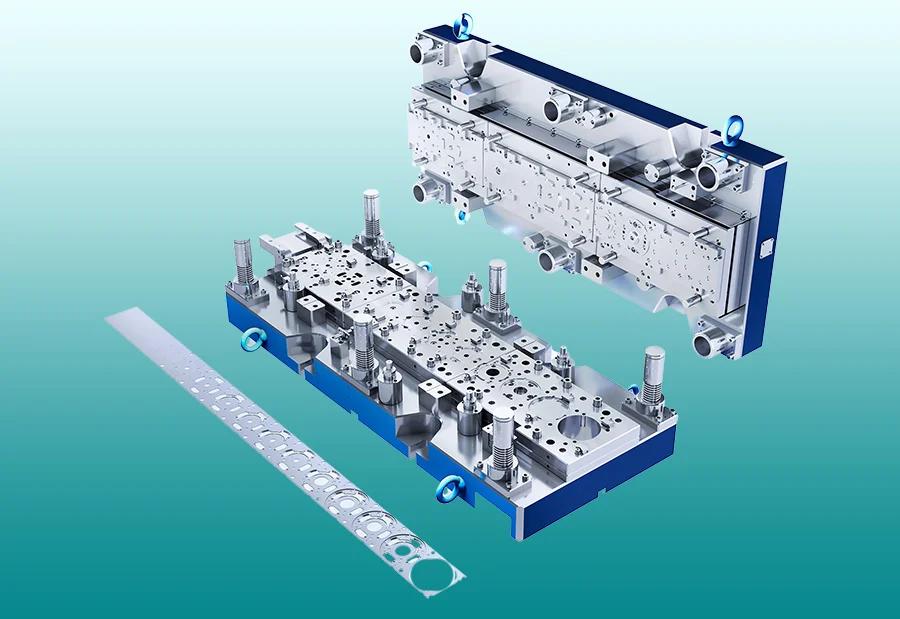
PouzdanProgresivni dizajn matricetrebao bi osigurati konzistentne performanse tijekom dugih proizvodnih ciklusa uz minimiziranje zastoja, nedostataka i održavanja alata. Sljedećih deset čimbenika posebno je važno pri razvoju stabilnog progresivnog alata za štancanje za automobilske primjene.
1. Optimizirajte raspored trake
Raspored traka je temelj učinkovitogProgresivni dizajn matriceOdređuje kako se materijal kreće kroz svaku stanicu i kako su raspoređene različite operacije štancanja.
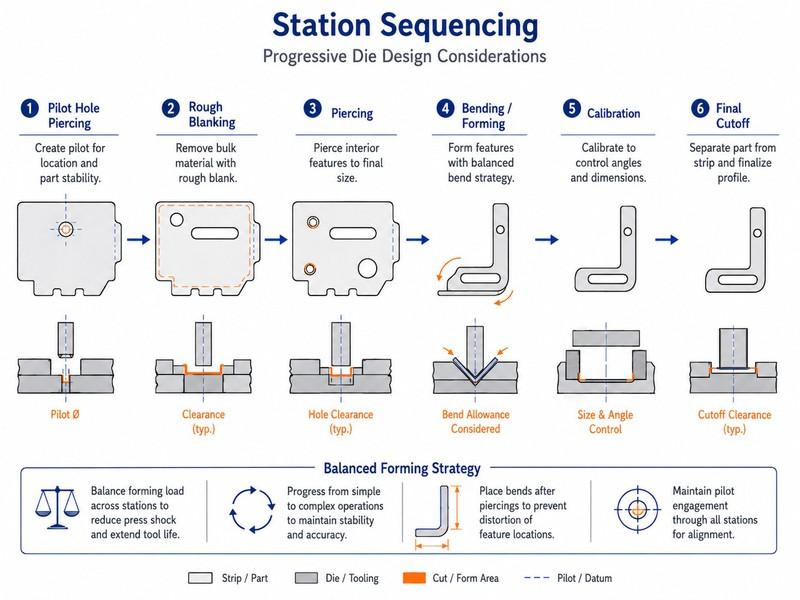
Ovisno o geometriji komponente, proces može uključivati probijanje, obrezivanje, zarezivanje, savijanje, oblikovanje, ponovno rezanje i konačno odvajanje.
Slijed ovih operacija treba pažljivo isplanirati kako bi se izbjegla prekomjerna opterećenja oblikovanja na pojedinačnim stanicama. Uravnotežen raspored može poboljšati iskorištenost materijala, smanjiti nepotrebne deformacije i održati dosljednu kvalitetu dijelova.
Za složene automobilske komponente, inženjeri bi trebali procijeniti cijeli proces štancanja prije finaliziranja rasporeda trake.
2. Osigurajte točno dovod materijala
Točno dovodenje je ključno za održavanje dimenzijske konzistentnosti tijekom kontinuiranog štancanja.
Sustav za dovod mora dostavljati metalnu traku na svaku stanicu s konzistentnim korakom i stabilnim pozicioniranjem. Važni parametri uključuju korak dovoda, širinu trake, visinu materijala, brzinu dovoda i napetost materijala.
Pilotni klinovi mogu pružiti dodatnu točnost pozicioniranja ispravljanjem malih odstupanja prije kritičnih operacija. Kada se oprema za hranjenje i alati razmatraju zajedno tijekomProgresivni dizajn matrice, rizik od neusklađenosti i prekida proizvodnje može se smanjiti.
Stabilno punjenje je posebno važno za primjene brzog štancanja gdje čak i mala pogreška pozicioniranja može utjecati na nekoliko operacija istovremeno.
3. Koristite precizni sustav vođenja
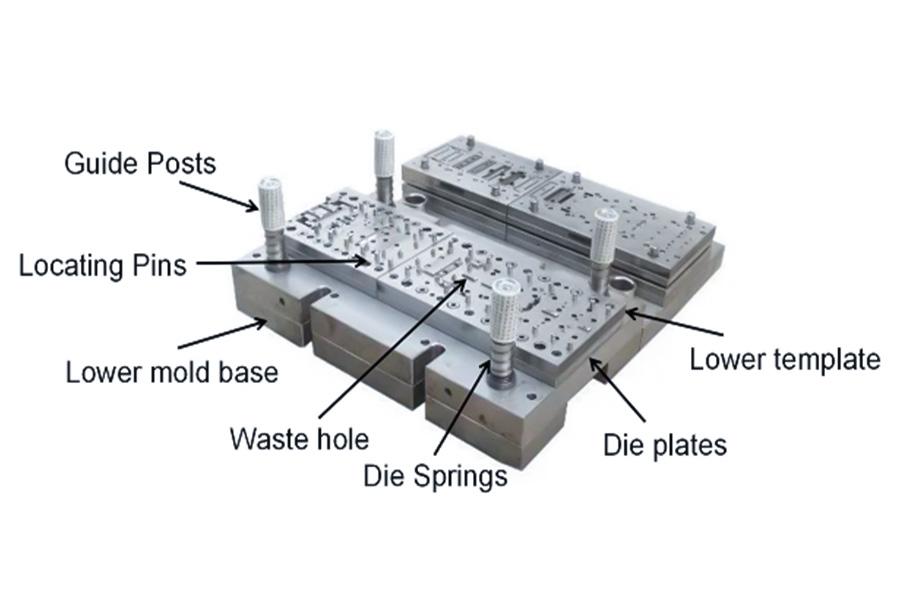
Precizni sustav vođenja održava točno poravnanje između gornjeg i donjeg sklopa matrice tijekom ponovljenih proizvodnih ciklusa.
Vodilice, vodilice, vodilice, ploče za vođenje, piloti i druge komponente za pozicioniranje pomažu u kontroli kretanja između komponenti matrice.
Pouzdana struktura vođenja smanjuje bočno pomicanje i pomaže u održavanju dosljednih uvjeta rezanja i oblikovanja. Također minimizira neravnomjerno opterećenje bušača, umetaka i komponenti za oblikovanje.
U preciznostiProgresivni dizajn matrice, inženjeri bi trebali uzeti u obzir i početnu točnost pozicioniranja i dugoročnu otpornost na habanje. Sustav vođenja koji ostaje stabilan tijekom dulje proizvodnje može značajno poboljšati pouzdanost alata.
4. Uspostavite odgovarajući razmak za probijanje
Ispravan razmak pri probijanju još je jedan važan faktor stabilne proizvodnje štancanja.
Ako je zazor premalen, sile rezanja mogu se povećati i ubrzati trošenje probijača i reznih rubova. Ako je zazor prevelik, mogu se pojaviti prekomjerni neravnine, loše obrađene površine i problemi s dimenzijama.
Odgovarajući razmak treba odrediti prema vrsti materijala, debljini, mehaničkim svojstvima i zahtjevima kvalitete dijela.
Pravilan razmak omogućuje alatu za utiskivanje postizanje dobre ravnoteže između kvalitete rezanja, trajnosti komponente i učinkovitosti proizvodnje. Stoga bi razmak trebalo uspostaviti u ranim fazamaProgresivni dizajn matricea ne prilagođavati tek nakon što se pojave problemi u proizvodnji.
5. Kontrolirajte protok materijala tijekom oblikovanja
Tok materijala ima veliki utjecaj na kvalitetu i stabilnost oblikovanih automobilskih komponenti.
Tijekom oblikovanja, lim se mora kontrolirano pomicati uz održavanje potrebne geometrije i mehaničkih svojstava. Loš protok materijala može uzrokovati nabiranje, pucanje, povratno klizanje, deformaciju površine ili dimenzijske promjene.
Inženjeri bi trebali procijeniti držanje praznog komada, radijuse oblikovanja, smjer oblikovanja, redoslijed stanica i operacije ponovnog udaranja.
Za složene komponente, CAE simulacija se može uključiti uProgresivni dizajn matricekako bi se identificirali potencijalni problemi s oblikovanjem prije nego što se fizički alati izrade.
6. Osmislite pouzdan sustav za skidanje izolacije
Sustav za skidanje materijala igra važnu ulogu u operacijama kontinuiranog štancanja.
Pravilno dizajnirana ploča za skidanje trake može kontrolirati materijal, uklanjati traku s bušača i pomoći u održavanju glatkog kretanja tijekom svakog proizvodnog ciklusa.
Struktura za skidanje izolacije trebala bi osigurati dovoljnu i ravnomjerno raspoređenu silu. Opruge ili opruge s dušikovim plinom također treba odabrati prema potrebnoj sili skidanja izolacije i radnim uvjetima.
Nestabilan sustav za skidanje izolacije može uzrokovati deformaciju materijala, probleme s dovodom, oštećenje bušača i neočekivani zastoj.
Pouzdana konstrukcija za skidanje izolacije stoga bi se trebala tretirati kao bitan dioProgresivna kockaDizajn, posebno za automobilske primjene velikih brzina i velikih količina.
7. Poboljšajte strukturnu krutost matrice
Progresivni alat za štancanje izložen je ponovljenim mehaničkim opterećenjima tijekom svog vijeka trajanja. Stoga je dovoljna strukturna krutost ključna za održavanje dugoročne dimenzijske točnosti.
Strukturu matrice treba projektirati prema kapacitetu preše, sili štancanja, svojstvima materijala, geometriji komponente i očekivanom obujmu proizvodnje.
Važna razmatranja uključuju debljinu ploče matrice, odabir alatnog čelika, raspored pričvršćivača, potporne konstrukcije i lokalnu koncentraciju naprezanja.
Prilikom obrade čelika visoke čvrstoće ili drugih zahtjevnih materijala, dodatno ojačanje može biti potrebno na područjima izloženim koncentriranim opterećenjima.
Kruta struktura je temeljni zahtjev za pouzdanostProgresivni dizajn matricejer pomaže u smanjenju deformacija, vibracija i preranog kvara komponenti.
8. Raspodjela ravnoteže sile
Višestruke operacije štancanja mogu generirati različite razine sile na različitim stanicama. Neravnomjerna raspodjela sile može negativno utjecati i na alat i na prešu.
Prekomjerno lokalno opterećenje može rezultirati deformacijom, vibracijama, ubrzanim trošenjem i smanjenim vijekom trajanja alata.
Inženjeri bi trebali procijeniti silu generiranu operacijama probijanja, savijanja, oblikovanja i obrezivanja te te operacije na odgovarajući način rasporediti po cijelom rasporedu trake.
Tonaža preše i raspodjela opterećenja također bi trebali biti uzeti u obzir tijekomProgresivni dizajn matricekako bi se osiguralo da oprema može sigurno i dosljedno podnijeti kombinirano proizvodno opterećenje.
9. Dizajn za jednostavno održavanje
Dugoročna stabilnost proizvodnje ne ovisi samo o originalnom dizajnu alata, već i o tome koliko se lako matrica može pregledati i održavati.
Komponente otporne na habanje trebaju biti dizajnirane za jednostavnu zamjenu i podešavanje. Zamjenjivi bušači, modularni umetci, standardizirane komponente i pristupačne konstrukcije za pričvršćivanje mogu značajno smanjiti vrijeme održavanja.
Alat za žigosanje koji je jednostavan za održavanje može pružiti nekoliko prednosti, uključujući:
- Smanjeno vrijeme zastoja u proizvodnji
- Brža zamjena istrošenih komponenti
- Lakše rješavanje problema
- Niži troškovi održavanja
- Dulji vijek trajanja alata
Zahtjeve održavanja treba uzeti u obzir od samog početkaProgresivni dizajn matricenego tretirano kao naknadna misao.
10. Validirajte alat putem CAE i probnog rada
Posljednji korak prema stabilnoj masovnoj proizvodnji je sveobuhvatna validacija procesa.
CAE analiza može pomoći inženjerima da procijene protok materijala, ograničenja oblikovanja, smanjenje debljine, elastičnost, rizike od pucanja, rizike od nabora i sile oblikovanja prije nego što alat uđe u proizvodnju.
Nakon strojne obrade, T0 i T1 probna mjerenja mogu se koristiti za identifikaciju problema s dimenzijama, oblikovanjem, dovodom i skidanjem izolacije. Rezultati mjerenja mogu se zatim usporediti s potrebnim specifikacijama, što inženjerima omogućuje optimizaciju alata prije masovne proizvodnje.
Kontinuirano testiranje proizvodnje je također vrijedno jer određeni problemi mogu postati vidljivi tek nakon što je alat radio dulje vrijeme.
Kombiniranje simulacije, fizičkog isprobavanja, dimenzionalne inspekcije i validacije proizvodnje stvara pouzdanijiProgresivni dizajn matriceza zahtjevne automobilske primjene.
Zaključak
Visokostabilna proizvodnja štancanjem rezultat je mnogih dizajnerskih čimbenika koji djeluju zajedno. Raspored trake, dovod materijala, točnost vođenja, razmak probijanja, protok materijala, performanse skidanja izolacije, strukturna krutost, raspodjela sile, održavanje i validacija procesa doprinose pouzdanosti alata.
UspješanProgresivni dizajn matricene bi trebao samo proizvoditi točne dijelove tijekom početnog testiranja, već i održavati stabilne performanse tijekom dugoročne masovne proizvodnje.
Za proizvođače automobila, pouzdani progresivni alati za štancanje mogu pomoći u poboljšanju učinkovitosti proizvodnje, smanjenju otpada, minimiziranju zastoja i produljenju vijeka trajanja alata.
TTM nudi rješenja za automobilsku alatnicu, uključujući progresivne matrice,matrice za štancanje, provjera opreme, pribor za zavarivanjeiprecizno štancanje limakomponente. Kombinirajući praktično iskustvo u izradi alata, inženjersku analizu, preciznu proizvodnju i kontrolu kvalitete, TTM podržava kupce u razvoju stabilnih i učinkovitih rješenja za štancanje za zahtjevne primjene u automobilskoj proizvodnji.
Vrijeme objave: 07.09.2026.

.png)
.png)